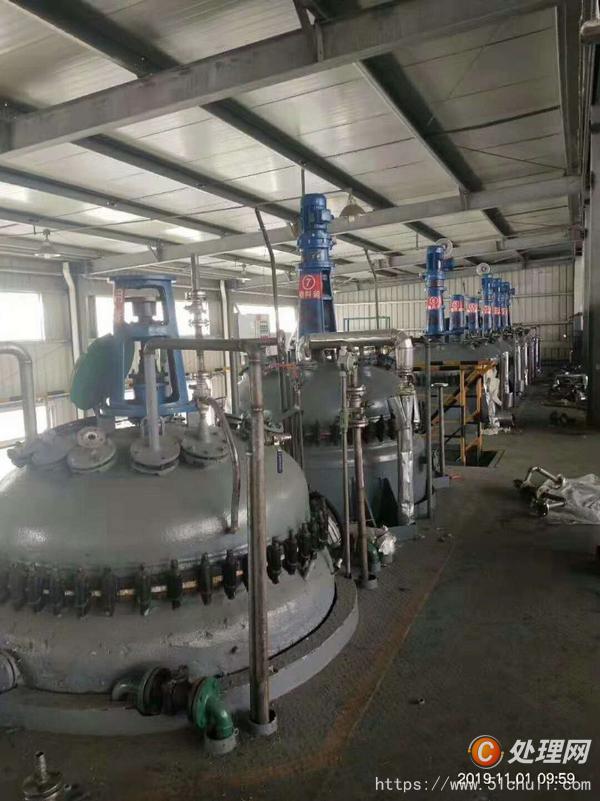
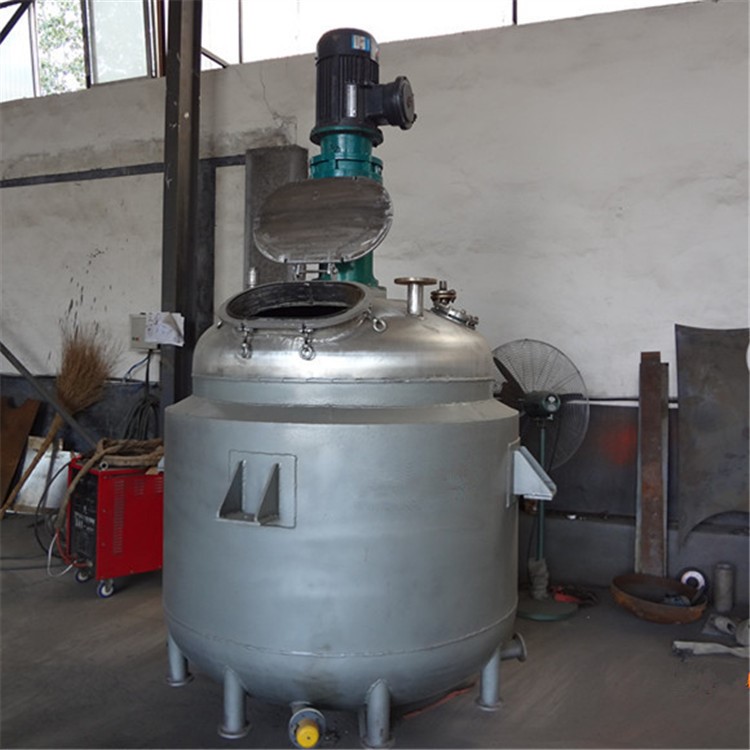
低温反应釜
低温反应釜在精细化工领域的应用与趋势
2026-09-03 田尚武化工设备
一、引言
在精细化工的生产链条中,各种化学反应常常需要特定温度条件才能顺利进行。特别是在一些对温度要求极高的细分领域,比如有机合成和天然产物提取,在这一过程中,低温反应釜发挥着至关重要的作用。它不仅能够确保化学反应在一个稳定且可控的环境下精准完成,还能减少副产品的生成量,提高产品纯度。
二、低温反应釜的应用场景
1. 功能与特性
- 温度控制精确:低温反应釜能够实现对反应内部温度的精密调节和实时监控;
- 安全可靠:配备多种防护措施,有效防止压力过载或泄漏等安全隐患。
2. 主要应用领域
- 精细化学品合成:在生产诸如医药、农药、香料等高附加值产品时,严格的温度控制有助于获得高质量的产品;
- 生物技术研究:某些生物大分子在特定低温条件下会表现更稳定的性质,适用于蛋白质及其他生物活性物质的研究与开发。
三、行业发展的新趋势
随着科技的不断进步和市场需求的日益增长,低温反应釜的技术也在不断创新和完善。比如,通过引入先进的自动化控制系统,可以进一步提高设备的操作效率和安全性能;与此同时,节能环保理念也逐渐深入人心,在新材料的研发制造过程中更加注重工艺设计上的绿色化改造。
1. 智能化的趋势
智能控制技术的应用使得整个反应过程变得更加高效、精准且可追溯。例如,通过物联网技术实现远程监控及异常报警功能,大大提升了生产效率并降低了事故发生率。 - 举例说明:在药物合成过程中,利用智能软件精确调控不同温区间的温度变化,不仅可以确保每一步操作都达到最佳状态,还能显著降低能耗。
2. 绿色工艺的推广
随着社会对环境保护意识提升,“绿色化学”概念日益普及。低温反应釜作为节能减排的关键设备之一,在这一领域有着广阔的应用前景。 - 对比说明:传统加热方式往往伴随着大量能源浪费和环境污染物排放,相比之下,采用更高效的冷热交换技术不仅能够节约成本,还为企业的可持续发展提供了坚实基础。
四、结语
综上所述,低温反应釜在现代精细化工中扮演了不可或缺的角色。随着技术进步及其应用领域的不断拓展,预计未来几年内它仍将是这一行业发展的核心设备之一。对于相关从业者而言,持续关注行业发展动态并积极采纳新技术成果将有助于推动整个产业向着更高层次迈进。